1. 引言
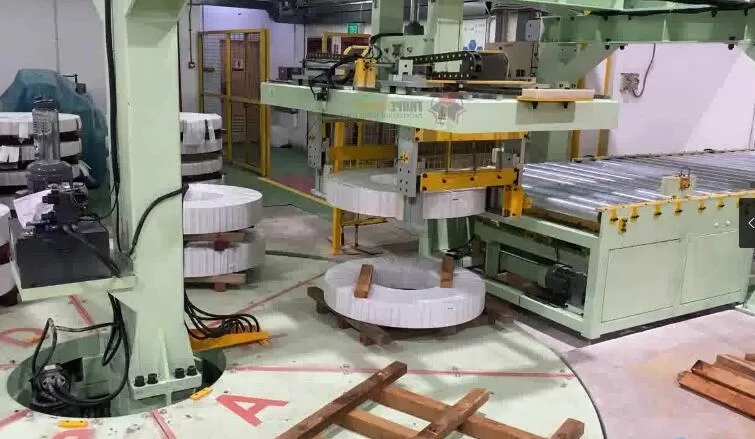
在现代制造环境中,钢卷包装线——包括钢卷包装机、钢卷捆扎机和钢卷堆垛机——对于大批量金属加工至关重要。这些系统由电机、液压系统、伺服技术、PLC 和相关控制装置(变频器、伺服驱动器)驱动,必须始终如一地提供高产量、高精度和高可靠性。设计、组装和测试是实现卓越性能不可或缺的环节,而质量控制和交付则是系统交付给客户前的最后一个关键阶段。
本流程详细说明了持续质量评估如何指导生产的每个步骤,最终在发货前进行严格的最终检验。它还阐明了交付策略(包括为安全便捷运输而进行的部分拆卸),并提供了有关重新组装预期、现场验证和运行准备工作的见解。借鉴全球标准(IATF 16949、ISO 9001、EN 415-10)和金属加工领域的最佳实践,其总体目标是确保每条卷材包装线均达到最高质量标准,同时简化客户车间的安装和启动。
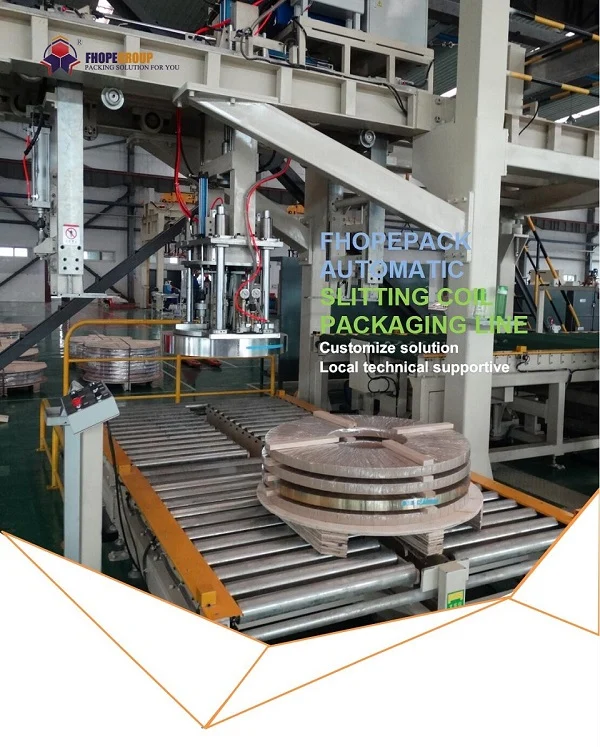
2. 材料、机械设计及交付规范
2.1 材料科学验证
可靠的卷材包装线的核心是坚固的材料,能够承受周期性载荷、潜在腐蚀和机械磨损。每个子组件都经过严格检查,以验证原材料质量和后处理完整性。核心方面包括:
-
关键部件疲劳寿命
- 液压缸管:由 27SiMn 等钢材制成,经过测试 低周或高周疲劳 符合 ISO 12106 标准,确保气缸壁能够承受反复加压(≥10^6 次循环)。
- 耐磨输送链板:表面涂层(例如 WC-Co)经过测试,结合强度超过 1,200 MPa(符合 ASTM C633 标准),可减少摩擦并延长连续负载下的使用寿命。
-
保护系统兼容性
- 防锈油膜:已验证防腐效果(ASTM D48 蒸馏水浸泡≥665 小时)。这可确保零件在中间储存或海运期间不会腐蚀。
- 抗紫外线电缆护套:当线路可能部分暴露在阳光或高紫外线工业照明下时,电缆护套在 85 小时加速风化(QUV 测试)后必须保持≥2,000% 的拉伸强度。
这样的验证确认了成品机器可以承受严苛的生产环境,而不会出现早期材料故障。
2.2 机械工程标准
考虑到卷材包装线的规模——特别是重型框架、滚轮台或堆垛模块——机械设计必须考虑到运输、重新组装以及最终在客户现场的对准的便捷性:
-
拆卸运输
- 模块化单元的尺寸为最大单模块重量≤5吨(符合国家或地区公路运输法规,例如中国的GB 1589)。
- 敏感的高精度模块(例如伺服驱动的捆扎头或机械臂)可以单独装箱,以确保运输过程中的振动加速度保持≤3g(符合 ISTA 3A 标准)。
-
重组精度保证
- 参考平面或安装表面经过加工或固定,使得现场重新安装可实现≤0.1 毫米的位置精度(参考 VDI 2862 指南)。
- 根据 ISO 5,螺栓预扭矩检查必须保持在设计扭矩的±16047%以内,以防止在最终组装期间出现错位或过度应力。
通过模块化运输工程,制造商简化了运输物流和安装时间表,减少了最终用户的停机时间和成本。
3. 端到端质量控制系统
卷材包装线的质量保证并非单一事件,而是一个涵盖原材料接收、过程检查和最终性能试验的检查、验证和文档记录的生态系统¹ 。典型的全过程流程可能如下所示:
3.1 制造阶段质量控制
-
- 齿轮齿隙:遵守 AGMA 2000-C95 或同等标准,通过激光位移传感器或千分表测量。高级分析(例如小波包分解)可尽早发现异常。
- PLC 响应延迟:使用 500 MHz 示波器监控 I/O 转换是否符合 IEC 61131-2。长时间延迟可能表示控制逻辑效率低下或硬件问题。
- 薄膜张力一致性 (如果集成了包裹或捆扎膜):实时力传感器(采样率为 1 kHz)测量张力波动,并将数据拟合到理想的 PID 曲线以确保稳定性(EN 12079-1)。
-
- 每个关键组件(例如伺服电机、气缸歧管、捆扎头)都分配有一个唯一 ID(QR 码 + RFID),符合用于物品识别的 ISO/IEC 15459 标准。
- 基于区块链的记录(例如 Hyperledger Fabric)可以存储关键质量数据,确保从锻造到最终组装的每个部件的谱系的防篡改证据。
3.2 交付及运营管理
生产和最终测试完成后,生产线进入交付阶段,弥合了工厂验收和现场调试之间的差距:
-
智能配送系统
- 集装箱的实时跟踪可以监测温度(-25°C 至 +60°C)和湿度(10% 至 95% RH),并存储运输过程中每天的日志。
- 增强现实 (AR) 安装指南:HoloLens 等具有 ±1 毫米空间精度的工具可以突出显示安装点和对齐参考,从而减少在客户地板上重新组装模块时的人为错误。
-
远程维护和升级
- 根据 ISO 13374,可以从一开始就集成状态监测基础设施。它可以监测振动特征、电机温度和液压,以诊断突发故障。
- 无线 (OTA) 软件更新必须遵守具有 AES-62443 加密的网络安全标准 (IEC 256),确保伺服驱动器固件或 PLC 逻辑可以安全地修补或升级。
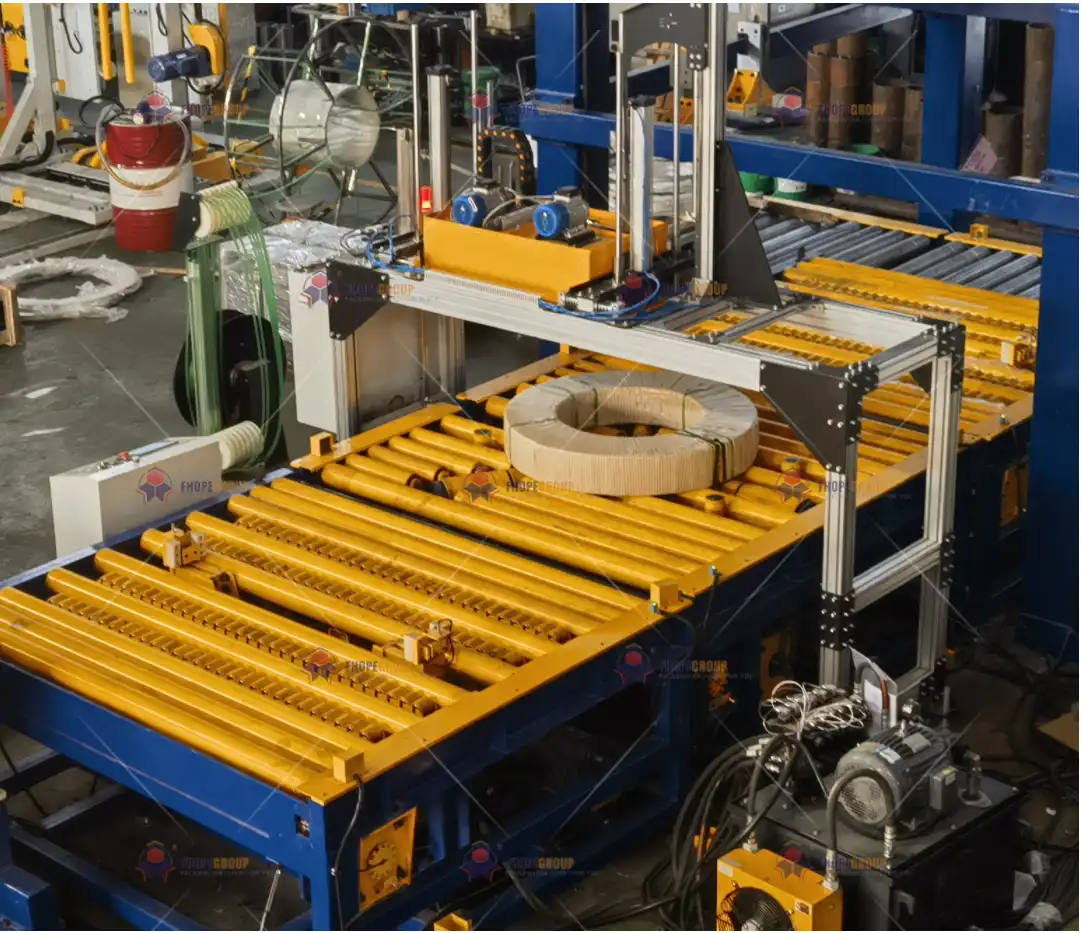
4. 最终检验和交付前测试
在拆卸和装运之前,线圈包装线要经过严格的试验:
-
24 小时耐力赛
- 机器在典型负载(或接近最大设计负载)下连续运行,以发现任何间歇性故障 - 无论是伺服扭矩斜坡、液压密封完整性还是传感器噪音。
- 如果系统完成运行且没有意外停止或出现错误代码,则认为系统稳定。
-
尺寸和动态合规性
- 几何精度:使用激光干涉仪(例如 Renishaw XL80)验证定位重复精度为 ±0.15 mm(ISO 230-1)。
- 紧急停止响应:测试紧急停止场景,以确认系统在≤50 毫秒内停止所有运动(GB/T 5226.1 或 EN 60204-1 指南)。
-
包装质量检查
- 如果组件必须装箱或集装箱运输, ASTM D4169 运输测试确保将板条箱从各个方向 1.2 米高处扔下后,不会造成配件松动或表面损坏。
- 防腐:防锈或 VCI(挥发性腐蚀抑制剂)包装材料在海运或长期储存中保持不变,经 ISO 9227 盐雾测试验证 480 小时,关键表面无红锈形成。
系统成功完成后,将进入最终验收阶段,通常称为工厂验收测试 (FAT)。客户(或其指定的检验员)可以见证这些测试,以确认生产线符合合同义务。
5.包装和运输策略
5.1 部分拆卸与保护
- 模块化子集:整个包装线通常分解为可管理的模块——卷取机/卸料机支架、捆扎头、传送带、液压动力装置和控制柜。这种方法可减少最大件重和尺寸,便于叉车或起重机的安全搬运。
- 减震和减振:精密的伺服组件通常用泡沫或橡胶缓冲器固定,以保持运输振动≤3g(ISTA 3A 参考)。振动监视器(6DOF 数据记录器)可以记录实时冲击事件,以确定运输过程中是否发生误操作。
- 湿度控制:板条箱内的干燥剂包或真空密封的塑料包装有助于防止水分积聚,尤其是在海运过程中。基于物联网的数据记录器记录温度/湿度,以确保符合建议的运输条件。
5.2 现场重新组装和校准
一旦系统到达客户所在地,安装和校准阶段就开始了:
-
框架和调平
- 主要基座框架(用于堆垛、捆扎或包裹)在准备好的地板上对齐,检查平整度是否保持在±0.3 毫米/米的范围内,通常使用激光水平仪或光学仪器。
- 锚栓或调平脚被扭矩至规定设置,确保线路在动态操作中保持稳定。
-
重新连接服务
- 电器类:PLC 机架、伺服驱动器、VFD 和传感器通过带标签的电缆重新连接,这些电缆通常带有雕刻或标记(IEC 60445 颜色代码)。使用兆欧表(100 V 时≥500 MΩ)进行连续性检查,以确认电缆的完整性。
- 液压/气动管路:通电前必须检查软管或管道是否泄漏(液压系统符合 ISO 4413 标准,气动系统符合 ISO 8573 标准)。如果检测到任何微泄漏,则更换密封件或联轴器。
-
激光准直和平衡
- 对于伺服驱动的滚轮或旋转臂,激光轴对中工具可确保同心度和角度对中在 0.1 毫米以内,从而减轻振动或皮带/链条磨损。
- 测试运行验证了线圈装载、捆扎和堆叠是否以正确的速度和扭矩运行,并与设计周期时间一致。
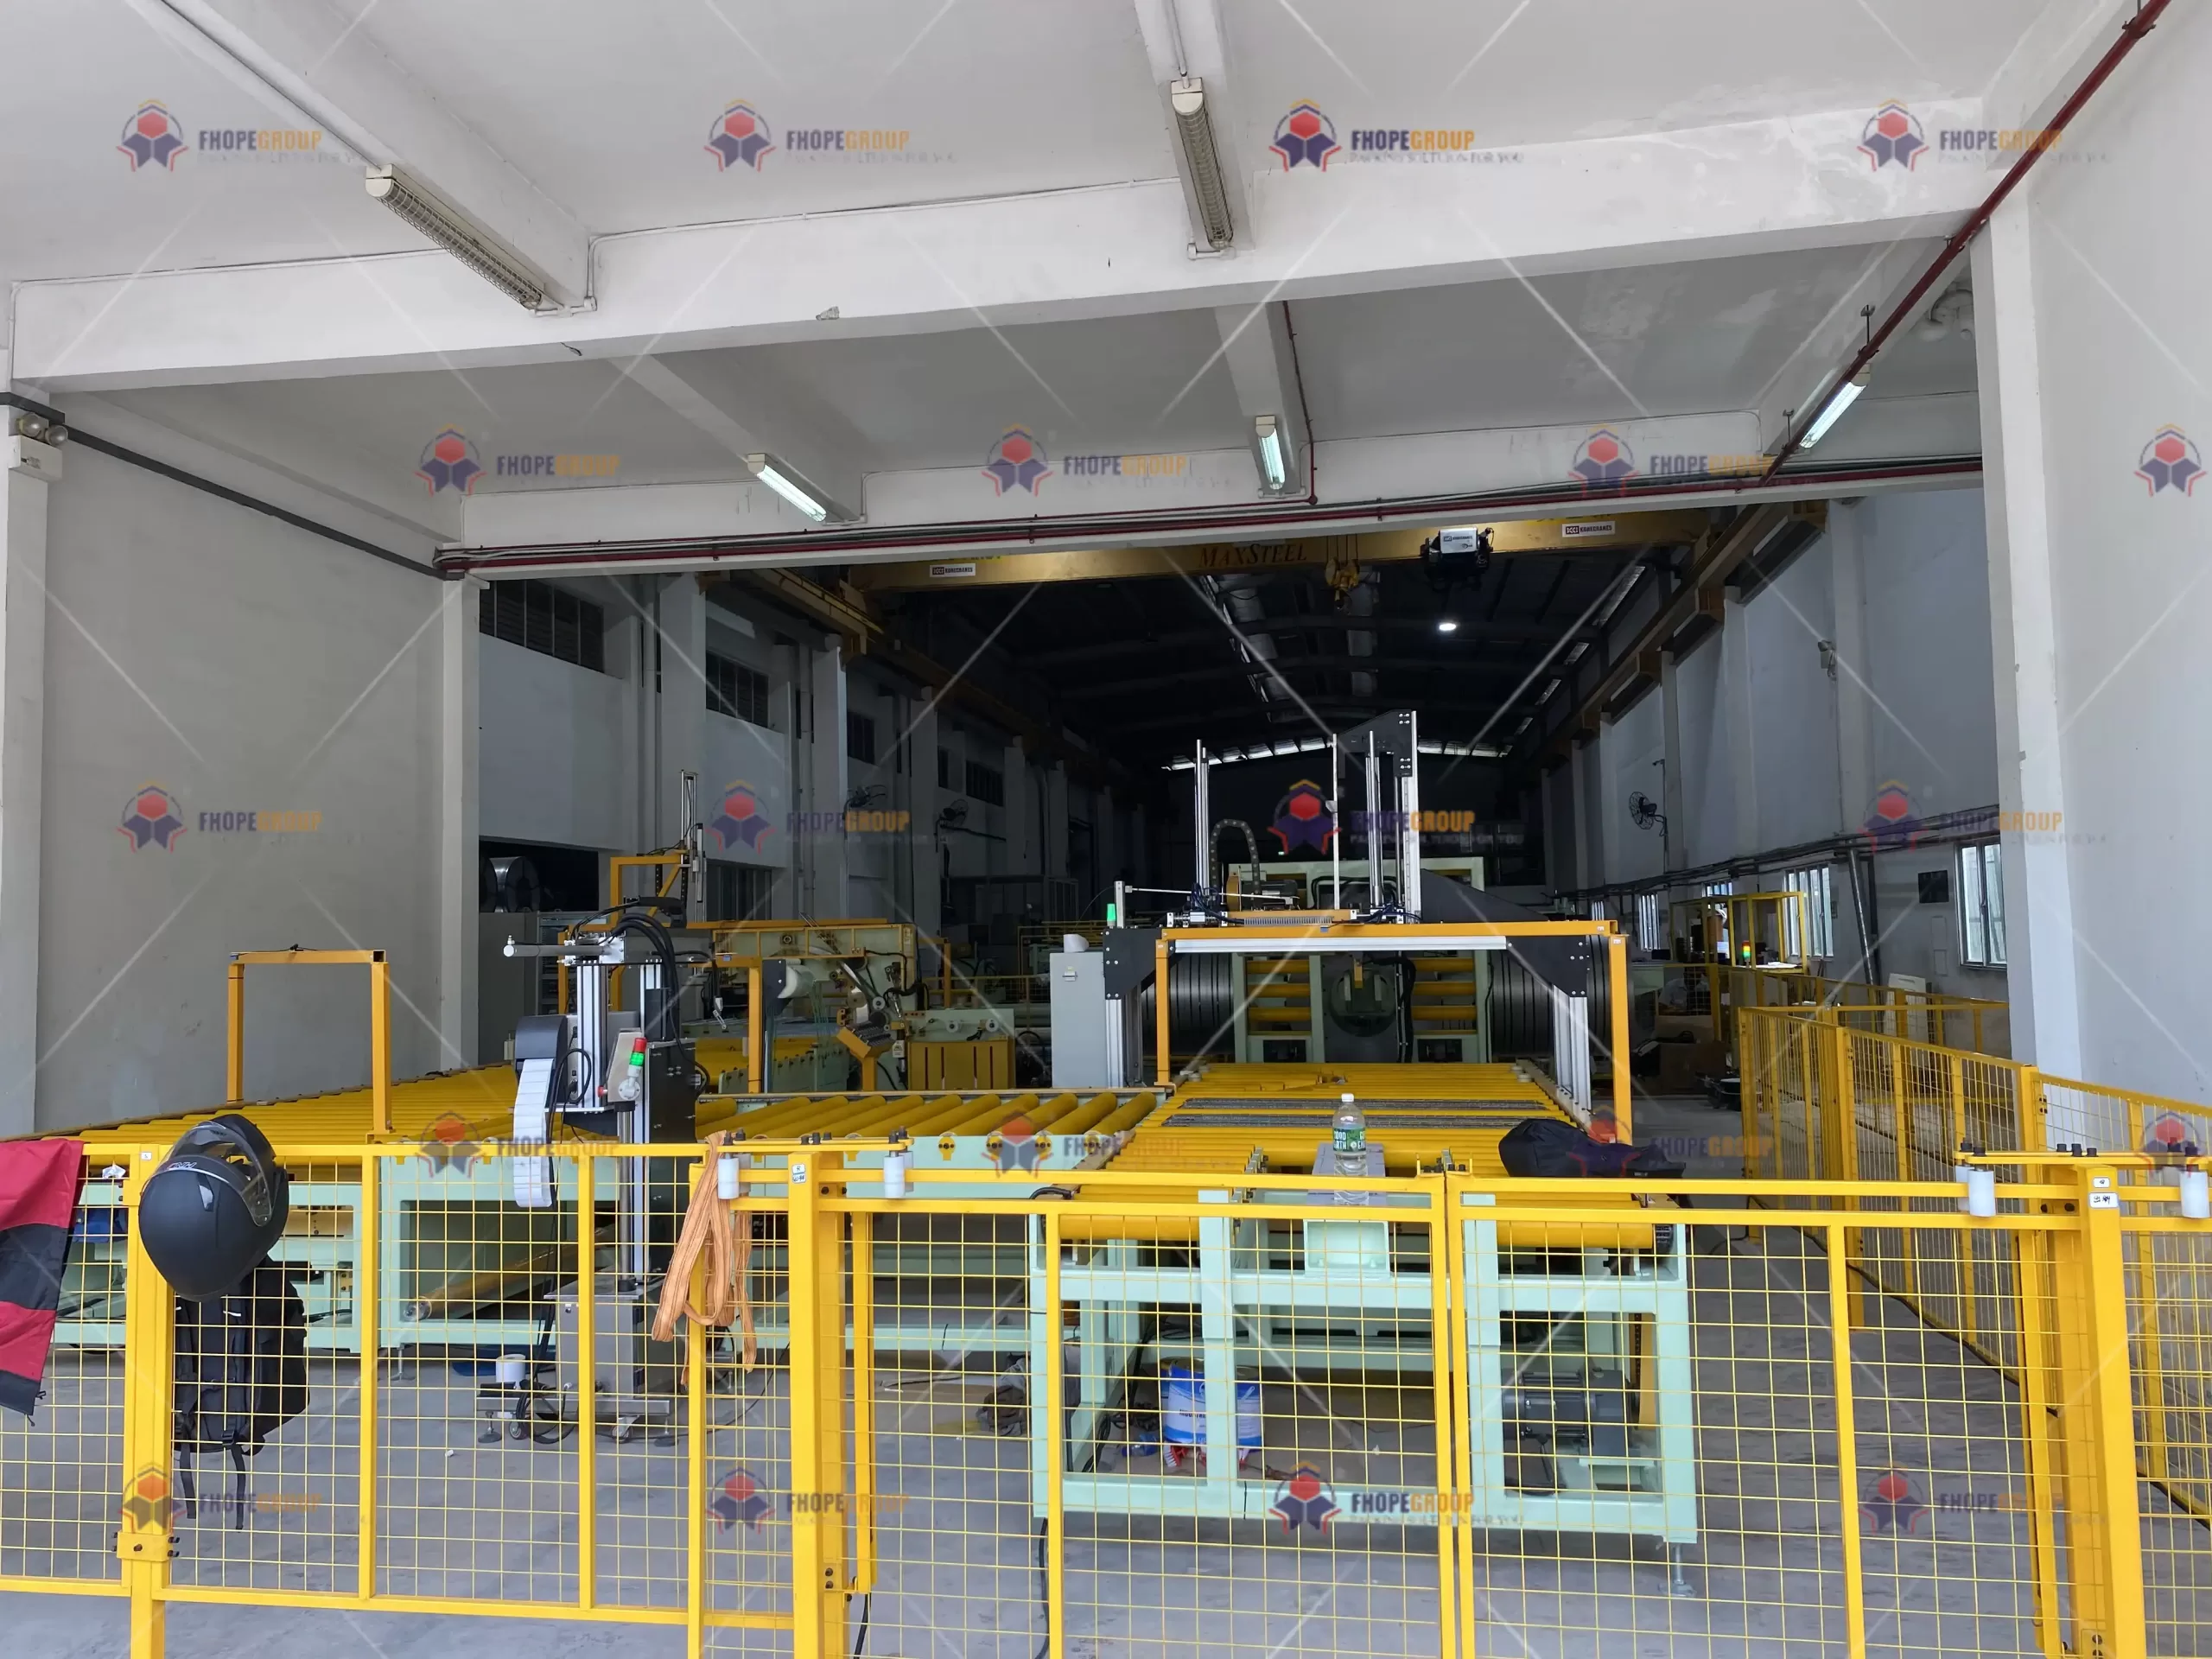
6. 标准化交割协议
为确保所有利益相关者(制造商、运输商、安装人员和最终用户)的清晰理解,标准化交付协议可以参考以下准则:
| 控制维度 | 标准版 | 关键指标 | 验证方式 |
|---|---|---|---|
| 几何精度 | ISO 230-1 | 重复性≤±0.15毫米 | 激光干涉仪(雷尼绍) |
| 动态性能 | GB / T 5226.1-2019 | 急停≤50毫秒 | 高速数据采集 (NI PXIe) |
| 包装完整性 | ASTM D4169-16 | 测试后无松动或损坏的部件 | 1.2 米跌落测试(6 面) |
| 防腐蚀保护 | ISO 9227 | 480h盐雾:无红锈 | 金相显微镜(1000倍) |
在该生产线正式交付给客户之前,这些参数的任何偏差都会触发记录的纠正措施循环。
7. 质量控制和交付方面的创新
7.1 交付的数字孪生
最先进的部署采用了数字孪生方法,不仅模拟机器的功能,还模拟重新组装的顺序:
- 虚拟预安装:使用 3D 模型(例如西门子 Teamcenter)验证最终生产大厅中的安全叉车入口点、高架起重机路径和潜在碰撞。
- 数字护照:每条生产线可能配备一本数字护照,其中包括 3D 几何图形、BOM(物料清单)和记录的维护日志——可在平板电脑或 AR 设备上轻松查看。
7.2 智能检测技术
-
机器视觉校准
- 使用工业相机(例如 Cognex In-Sight)进行自动参考可以检查零件的方向和对准度,精度达到 ±0.02 毫米。
- 潜在的伺服或皮带对准偏移被实时标记,从而减少手动测量步骤。
-
相控阵超声
- 框架或支撑臂上的高级焊缝经过相控阵超声波扫描(ISO 17635)以检测亚毫米的内部缺陷。
- 最大限度地降低承重梁或支架发生灾难性故障的风险。
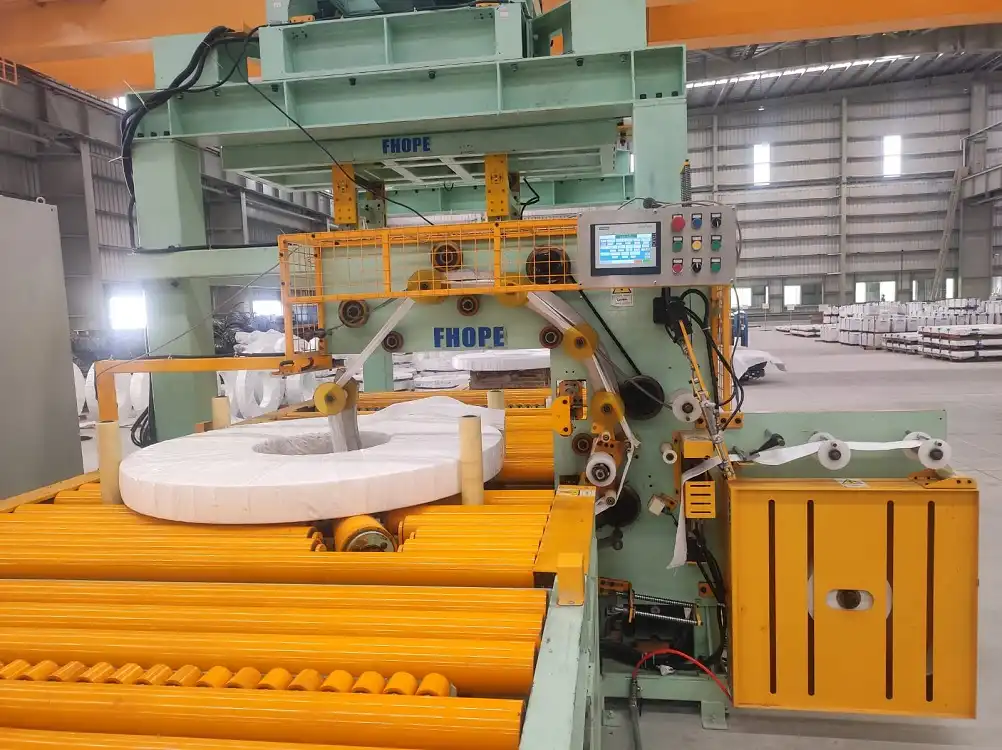
8. 交付后生命周期承诺
随着生产线的正式发货和安装,制造商的参与通常会持续:
-
保修和服务
- 标准保修期可能为 12 至 24 个月,但需遵守一定的使用小时数或线圈吞吐量。
- 此 平均故障间隔时间 (MTBF) 目标是正常运行下每年故障≤0.5次,体现了坚固的机械和电气设计。
-
性能保证
- 许多供应商承诺实现 98% 的“即插即用”准备:即,在标准条件下,生产线应在现场重新组装后 8 小时内开始生产运行。
- 验收标准通常是一定数量的线圈或一组班次的稳定运行而没有计划外的停止。
-
持续改进反馈
- 所有操作数据(扭矩、温度、循环时间)都可以反馈到制造商的数据库中,以供将来进行设计改进。
- 这种现场数据的协同作用促进了工程改进的闭环文化,确保后续生产线能够从现实世界的经验中受益。
9. 结论
质量控制和交付不仅仅是收尾步骤;它们代表着一个关键节点,在这个节点上,经过精心设计、细致组装和全面测试的卷材包装线从工厂车间过渡到最终的运行环境。成功交付取决于:
- 综合质量门:从原材料验证(光谱分析、疲劳测试)到过程内 SPC(统计过程控制)和最终的耐久性试验。
- 模块化和保护性交付:部分拆卸设计、坚固的包装和减震设计确保产品完好无损地到达并无缝地重新组装。
- 数据驱动验证:利用高精度仪器仪表、数字孪生和 AR/VR 技术加快安装速度并确认符合全球机械、电气和安全标准。
- 生命周期连续性:保证交付后的文件记录、可追溯性和远程支持,从而提高整体设备效率和成本效率。
通过遵循公认的标准(IATF 16949、ISO 9001、EN 415-10、GB/T 5226.1 等)并采用先进的工程控制技术,制造商能够交付缺陷率接近于零、重新组装难度极低且可顺利过渡到全面生产的卷材包装生产线。这种方法确保客户获得坚固可靠、产量高、安全性高且使用寿命长的机械设备——真正体现了现代制造商式制造的最高水平。
最后的最后:
虽然本文中的指南广泛适用于大多数重型工业机械,但具体要求可能会因地区道路法规、最终设施环境或客户对运输或调试的独特要求而异。始终交叉参考当地法规(例如,GB 1589 的运输重量限制)和特殊流程认证(例如,海运标准、危险环境适应性),以提供量身定制的解决方案。