🛠️ 门窗包装的核心技术参数
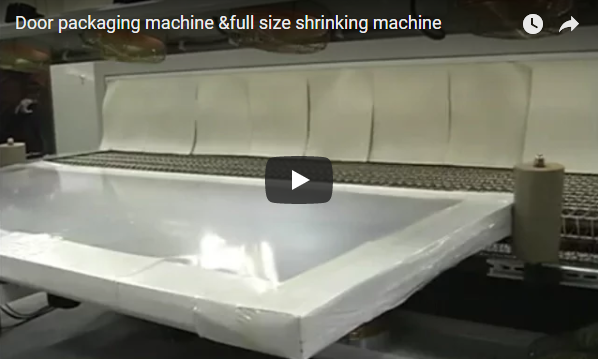
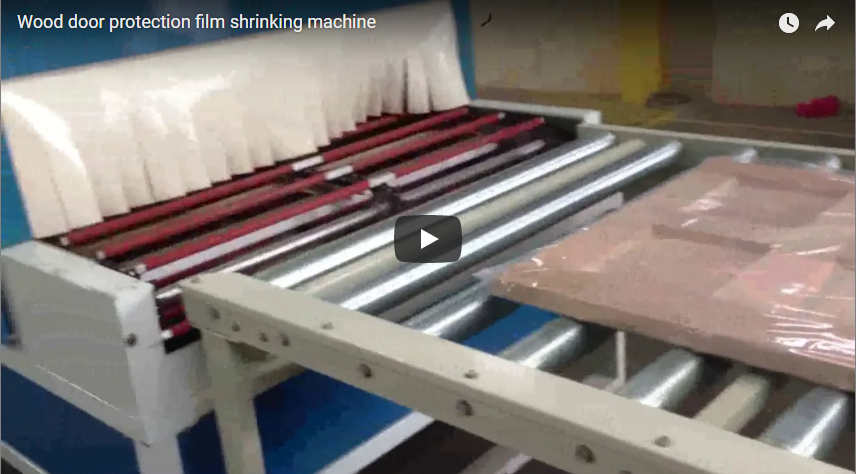
门窗收缩包装采用热活化聚合物薄膜,在门窗组件周围形成坚固、防潮的密封层。自动化密封结构和精确的热分析消除了人工操作的不确定性,直接减少了运输过程中的产品损耗,同时确保了全球供应链中的尺寸稳定性。
门用收缩膜包装通常使用哪些类型的薄膜?
低密度聚乙烯 (LDPE) 和聚烯烃 (POF) 是门窗包装的主要材料。LDPE 具有优异的抗穿刺性能和约 80% 的典型收缩率,使其成为尖锐门框和高磨损运输环境的理想选择。相比之下,POF 具有更高的光学透明度和接近 70% 的适中收缩率,但需要精确的热处理以防止玻璃面板表面变形。材料的选择必须与产品几何形状的特定机械应力分布相匹配。
自动化收缩包装系统如何提高产品一致性?
自动化L型封口机(利用L型封口线同时切割和封合薄膜边缘的机器)消除了人工张紧可能出现的不一致性。通过集成精度为±2°C的多区域温度控制器,这些系统可防止封口不牢固或热收缩不均,从而避免影响结构完整性。先进的配置方案采用伺服驱动的薄膜放卷装置和可编程逻辑控制器(PLC),实现循环执行的标准化,直接降低撕裂风险,并确保大批量生产过程中包装刚性的一致性。
门部件推荐使用的薄膜厚度是多少?
行业标准规定,标准门窗组件的薄膜厚度范围为 40 至 60 微米 (μm)。40 μm 的较薄厚度可以最大限度地减少材料消耗,但需要更高的抗拉强度来承受静态压缩载荷。较重的门结构或带有突出五金件的组件则需要 55 至 60 μm 的厚度范围,以防止在自动化搬运和托盘堆垛过程中发生穿刺。在扩大生产规模之前,务必根据您特定的载荷压缩测试结果验证所选厚度。
🏗️ 高级系统集成和运行验证
高性能门包装生产线集成了多区热隧道、伺服分度输送机和可编程逻辑控制器,以同步密封、收缩和冷却阶段。这些架构优先考虑快速缩短循环时间,使制造商能够在保持严格尺寸公差的同时最大限度地提高产量,并防止敏感的门窗表面发生热降解。
热风隧道温度控制如何影响收缩质量?
多区加热结构决定了最终封装的刚性和表面光洁度。初始区采用低温预热,使聚合物链松弛,而不熔化薄膜表面。第二区提供峰值热能以激活收缩率,而第三区则采用可控气流冷却来锁定尺寸稳定性。可调节的气流阻尼器确保均匀的热量分布,防止边角起皱或薄膜分层,否则这些都会影响防潮性和负载稳定性。
高速门包装生产线应达到怎样的周期时间目标?
高速包装线必须优先考虑快速的循环时间,以优化产量并最大限度地减少占地面积。采用L型封口的中等产量生产线通常每分钟可完成10-15次循环,而全自动连续侧封生产线的循环速度可超过每分钟20次[行业标准范围]。现代工程技术专注于缩短循环时间,例如自动薄膜分度和同步输送机转移,这些技术可以缩短包装循环之间的间隔。这些机械优化与日产量的提高和劳动力依赖性的降低直接相关。
如何验证是否符合行业负载稳定性准则?
合规性验证需要执行标准化的动态振动测试(模拟卡车运输的冲击和频率)和静态压缩测试。收缩包装的托盘堆垛必须在模拟运输载荷下保持零薄膜撕裂和门完全固定。对于国际出口,所有木制料斗和托盘必须经过ISPM-15植物检疫处理(防止有害生物传播的木制包装材料国际标准)才能清关。制造商应要求第三方提供压缩和振动测试报告,以验证包装结构是否符合您特定的供应链压力要求。
🔗相关内容:探索更多解决方案
📈 运营工作流程和维护集成
门包装机械的无缝集成需要同步输送机定位、精确的薄膜张力校准和定期的热元件维护。制造商必须使机器产能与上游生产速度和下游物流调度相匹配,以防止出现瓶颈。主动维护加热元件和密封线可直接保持生产周期效率,并防止计划外停机。
包装生产线应如何与上游制造流程整合?
包装系统必须通过可编程逻辑控制器 (PLC) 和变频驱动器 (VFD) 与上游的切割、上盖和组装工位同步运行。传送带的进给速度应与前一生产阶段的平均周期时间相匹配,以防止产品堆积或供应不足。先进的系统集成了光电传感器和自动薄膜放卷机构,以在不同尺寸的门上保持一致的张力。这种同步运行确保高速运行不会影响包装的完整性,也不会在装卸码头造成物流瓶颈。
哪些维护规程可以保持密封性能的长期稳定性?
热封元件和热隧道电阻器需要定期清洁和校准,以保持稳定的热输出。操作人员必须监控密封线张力,并在密封强度低于可接受阈值之前更换磨损的部件。多区温控器应每年进行校准验证,以确保±2°C的精度保持在规格范围内。此外,伺服驱动输送机和薄膜放卷辊需要润滑和皮带张力检查,以防止可能影响缩短循环时间功能的机械漂移。有记录的预防性维护可直接延长设备使用寿命并稳定包装质量。
自动化如何影响总拥有成本和投资回报率?
自动化包装架构通过精准的薄膜贴合,减少了对人工的直接依赖,并最大限度地减少了材料浪费。虽然初始资本支出较高,但产品损耗和运输损坏的减少通常会在 12-24 个月内带来正的投资回报[未经核实的占位符]。专业制造商设计的系统优先考虑操作简便性和高效率,确保技术复杂性不会转化为过高的培训需求。在评估采购方案时,制造商应将废料减少、吞吐量提升和货运索赔减少等因素纳入考量,从而计算预算效益比,而不仅仅关注前期设备成本。
🛡️采购和实施清单
-
[ ]薄膜规格:确认厚度为 40–60 μm;选择 LDPE 以获得耐磨性,或选择 POF 以获得光学透明度。
-
[ ]密封架构:采用 L 型封口机进行批量处理,或采用连续侧封系统进行高通量生产线。
-
[ ]热剖面分析:需要具有±2°C精度和可调气流阻尼器的多区域热隧道。
-
[ ]吞吐量指标:使周期时间目标与班次产量保持一致;验证快速缩短周期时间的功能。
-
[ ]载荷验证:强制要求供应商提供动态振动和静态压缩测试报告。
-
[ ]出口合规性:核实所有木托盘和喂料器是否经过 ISPM-15 处理。
-
[ ]控制系统:确保 PLC 与配方存储和自动薄膜放卷机构集成。
-
[ ]占地面积和服务:确认线路尺寸、维护空间和现场技术培训可用性。
🔗另请参阅:相关设备
🛡️合规性说明:本设备的设计符合ISO和CE要求。采购前请向制造商核实具体认证信息。